

Quali sono gli aspetti specifici dell'elevato costo di produzione delle viti a sfera?
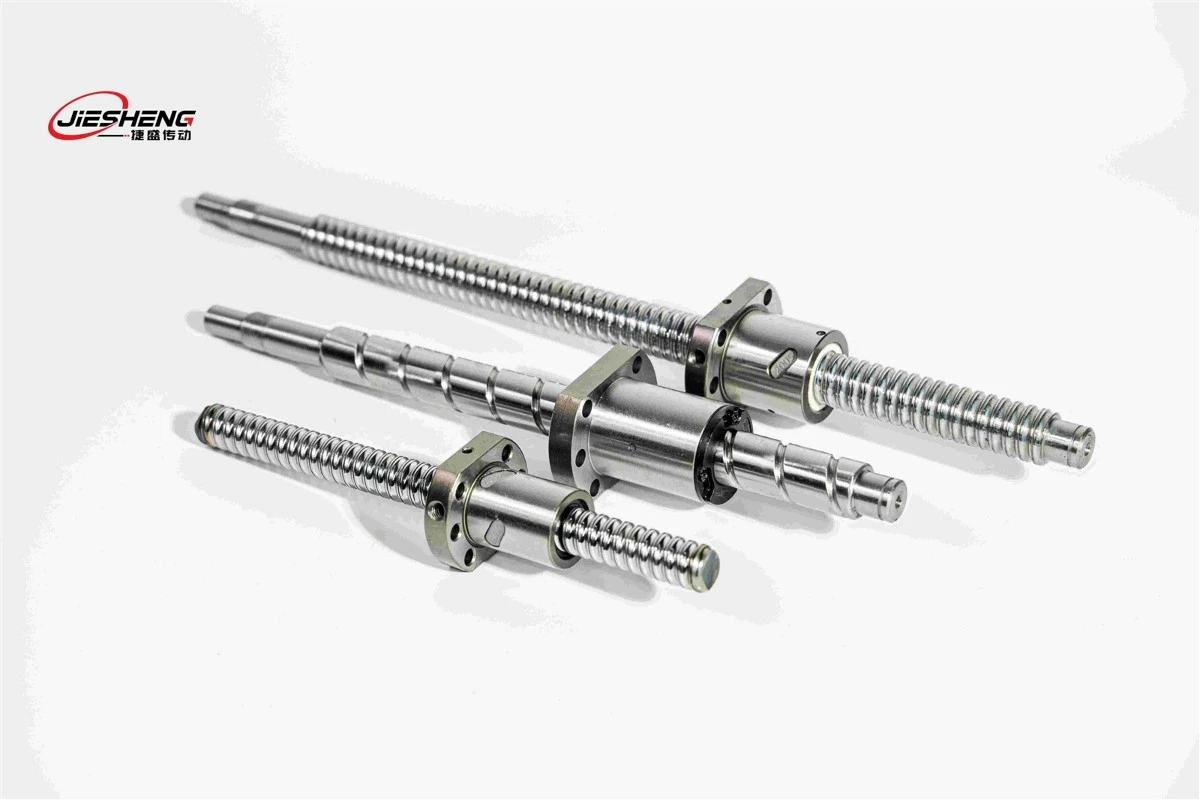
Viti a sfera, poiché i componenti di trasmissione di precisione - alti sono ampiamente utilizzati nelle macchine utensili CNC, negli strumenti di precisione e in altre apparecchiature di fine - alte. Il suo costo di produzione è significativamente più alto dei componenti di trasmissione ordinari, dietro il materiale, il processo, il controllo di precisione e altri aspetti dei requisiti rigorosi. In questo documento, analizzeremo Viti a sferaCosti di produzione di incarnazione specifica elevata, rivelando il suo "costo elevato" dietro la logica tecnica.
Innanzitutto, la selezione di alti materiali per le prestazioni - e costi di pretrattamento
Le viti a sfera sui requisiti delle prestazioni del materiale sono estremamente impegnative, devono soddisfare l'alta resistenza all'usura, la stabilità ad alta dimensione e altre caratteristiche, che aumentano direttamente il costo delle materie prime e i collegamenti di pretrattamento.
1. Costi di materie prime di alta qualità:Viti a sferaIl corpo è generalmente selezionato alto - cuscinetto cromatico di carbonio (come suj2) o acciaio strutturale in lega (come SCM440), la purezza di questo tipo di requisiti di acciaio è estremamente elevata, è necessario controllare rigorosamente il non -inclusioni di 3}}. più alto. Le sfere sono principalmente realizzate in acciaio per cuscinetti speciali (ad es. Suj2 Durezza maggiore o uguale a HRC62 dopo l'indurimento) e il costo materiale di una singola sfera è 5 - 8 volte superiore a quello delle normali palline d'acciaio.
2. Costo del processo di trattamento termico di precisione:Al fine di garantire le prestazioni, le viti devono passare attraverso una serie di processi di trattamento termico, tra cui tempra complessiva (la durezza deve raggiungere HRC 58 - 62), tempera (per eliminare le sollecitazioni interne), alte - localizzato per migliorare la resistenza all'usura della razza) e così via. Il processo di trattamento termico richiede un controllo rigoroso della temperatura (fluttuazione inferiore o uguale a ± 5 gradi) e tempo di mantenimento (errore inferiore o uguale a 10 minuti), il costo di acquisizione di un elevato apparecchiatura di trattamento termico di precisione specializzato di precisione fino a milioni di dollari e un singolo lotto di consumo di energia di elaborazione è 2 - 3} il trattamento termico ordinario. Inoltre, il trattamento dell'invecchiamento dopo il trattamento termico (l'invecchiamento naturale deve essere collocato 3 - 6 mesi) occuperà i costi di inventario e tempo, aumentando ulteriormente il costo totale.
In secondo luogo, i costi dell'attrezzatura e del tempo del processo di lavorazione di precisione ultra -
Viti a sferaL'accuratezza del core (come l'errore di pitch, la rettilità, la rugosità della superficie) si basano sul processo di lavorazione di precisione ultra - per raggiungere e questo tipo di processo ha un grande investimento in attrezzatura, l'efficienza di elaborazione è bassa, che porta direttamente all'aumento dei costi.
1. High - Investimento delle apparecchiature di elaborazione finale:L'elaborazione della raceway a vite richiede l'uso di smerigliatrice di filo di precisione ultra - (come la Germania Reishauer, il marchio Giappone Toyoda), il prezzo di un singolo pezzo di attrezzatura può raggiungere decine di milioni di dollari, la sua accuratezza di posizionamento deve essere controllato entro ± 0,0005 mm e deve essere equipaggiato con una temperatura costante (20 ± 0,5 gradi) Workshop, costi di costruzione di seminari rispetto all'officina ordinaria Il costo della costruzione di seminari è superiore al 50% superiore a quello dell'officina ordinaria. L'elaborazione del canale di circolazione del dado a sfera richiede l'uso di cinque centri di lavorazione del collegamento dell'asse -, un prezzo unitario dell'attrezzatura di oltre un milione di dollari e lo strumento deve utilizzare ultra - in carbide a grana fine o materiale CBN, il costo di un singolo strumento è 10 - 20} il costo degli strumenti ordinari.
2. Low - tempo di efficienza di efficienza - Costo consumante:Ultra - La lavorazione di precisione della velocità di avanzamento è estremamente bassa (di solito inferiore o uguale a 50mm/min), l'elaborazione di una vite di precisione lunghe metri ({6}}5 - 8. Il processo di macinazione della pista richiede l'uso di pasta di macinazione gradualmente raffinata (da W20 a W5), ogni macinazione richiede 2 - 3 ore e richiede frequenti ispezioni e regolazione manuale. Inoltre, durante il processo è richiesto un campionamento di precisione ogni 30 minuti, riducendo ulteriormente l'efficienza di produzione.
Terzo, il costo del rigoroso controllo e dell'ispezione di precisione
Viti a sfere 'Il livello di precisione (come il livello C0, C1, C3) determina direttamente gli scenari di applicazione e il requisito di precisione elevata significa un processo di controllo di precisione più complicato e un costo di ispezione più elevato.
1. Full - Costi di monitoraggio della precisione del processo:Dall'approfondimento alla finitura, devono essere impostati 10 - 15 Nodi di test di precisione, inclusi i test delle dimensioni vuoti, i test di deformazione dopo il trattamento termico, il test del pitch semifinishing e il test di precisione completi prima dell'assemblaggio finale, ecc. Ogni nodo richiede l'uso di calibri speciali e ciascun nodo richiede l'uso di strumenti di misurazione speciale. Ogni nodo richiede l'uso di calibri speciali, come l'interferometro laser (rilevamento di errori di pitch, accuratezza ± 0,5 μm/m), misuratore di rotondità (rilevamento di rotondità in pista, errore inferiore o uguale a 0,1 μm), misurazione di rugosità di superficie (RA meno o uguale a 0,02μm), ecc. - 10% del valore originale dell'attrezzatura.
2. Crepti di rottami elevati e costi di rielaborazione:La lavorazione di precisione, qualsiasi piccolo errore può portare a rottami. Ad esempio, l'errore cumulativo del tono supera 0,003 mm/m (standard C3), che è giudicato non qualificato e il tasso di rottami è generalmente del 5% - 10% (velocità di rottame ordinaria a vite<2%). Even if the product can be reworked, the rework process needs to be disassembled, processed and tested again, and the rework cost of a single screw can be 30% - 50% of the cost of qualified products. In addition, in order to ensure the consistency of precision, the need for each screw for individual parameter records and traceability, increasing the management costs.
In quarto luogo, assemblaggio di precisione e costi di manodopera e tecnologia del debug
Viti a sfera L'assembly non è una combinazione semplice, ma attraverso il debug di precisione per ottenere prestazioni ottimali, questo processo richiede elevate capacità artificiali e tempo - consumando.
1. Costo degli assemblatori professionisti:L'Assemblea dovrebbe essere gestita da lavoratori qualificati con più di 5 anni di esperienza, il cui stipendio è 2 - 3 volte di assemblatori comuni. Durante il processo di assemblaggio, l'abbinamento di palla e pista deve essere schermata manualmente (tolleranza al diametro inferiore o uguale a 0,0005 mm) e ci vogliono 30 - 60 minuti per schermare la palla di un singolo dado. La regolazione del precarico richiede l'uso di chiavi di coppia (accuratezza ± 1%) per test per garantire che la clearance assiale inferiore o uguale a 0,001 mm, il processo di debug deve essere verificato ripetutamente, un singolo set di tempo di sottoassemblaggio del dado a vite di oltre 2 ore.
2. Costi di adattamento personalizzati:Le viti a sfera per le apparecchiature di fine -} sono per lo più personalizzati, che devono essere progettati in base ai parametri dell'attrezzatura (ad esempio carico, velocità, viaggio), come il diametro della vite, la guida, il precarico, ecc. Il design personalizzato deve essere completato dagli ingegneri senior, con un ciclo di progettazione di 3-7 giorni e il costo di progettazione rappresenta il 5% del 5% del costo totale. Inoltre, al fine di soddisfare le esigenze di scenari speciali (come ambienti corrosivi ad alta temperatura), la necessità di eseguire il rivestimento di superficie sull'asta di seta (come il rivestimento di nitruro di titanio), il costo di un singolo metro di rivestimento è aumentato di 50 - 100 yuan.

In quinto luogo, il costo dei limiti batch e la mancanza di effetto di scala
Viti a sfera di alte caratteristiche di precisione - della decisione che è difficile ottenere una grande produzione di massa in scala -, l'effetto della scala non è sufficiente per aumentare ulteriormente il costo unitario.
Parti standard ordinarie attraverso la produzione di massa della catena di montaggio per ridurre i costi unitari, ma le viti a sfera di precisione a causa di grandi differenze nei requisiti di precisione (come le diverse attrezzature necessita di diverse lead, lunghezza), per lo più una produzione batch (batch singolo inferiore o uguale a 50), non può dare gioco ai vantaggi della scala della catena di montaggio. La produzione di piccoli lotti porta alla sottoutilizzazione delle attrezzature (di solito inferiore o uguale al 60%), aumentano i costi di ammortamento delle apparecchiature unitarie; Allo stesso tempo, l'acquisto di materie prime è piccolo, è difficile ottenere sconti sul volume, il che aumenta ulteriormente il costo. In sintesi, l'elevato costo di produzione diViti a sferaè il risultato di una combinazione di fattori come requisiti di prestazione materiale elevato, grandi investimenti in apparecchiature di lavorazione di precisione ultra -, controllo di precisione rigoroso, assemblaggio complesso e debug e dimensioni limitate del lotto. Questi costi vengono infine trasformati nella sua elevata precisione e ad alta affidabilità vantaggi, rendendolo un componente core indispensabile delle apparecchiature di precisione di fine -.
Contattaci
📞 Telefono:+86-8613116375959
📧 E-mail:741097243@qq.com
🌐 Sito ufficiale:https: //www.automation - js.com/


